


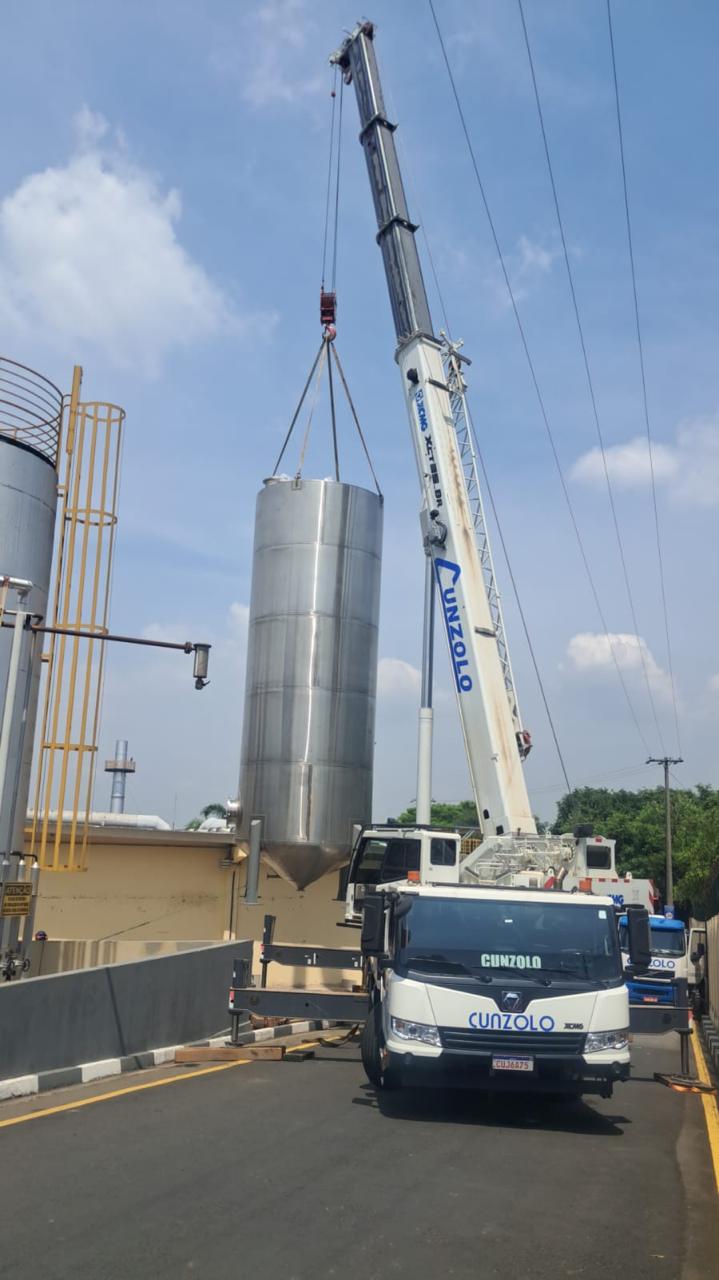
A Calfen Industrial fabricou e entregou um tanque à Indústria Miracema. O fornecimento coloca em pauta uma decisão importante para quem compra equipamentos industriais: como transformar uma necessidade de processo em um tanque com material, geometria, soldagem e critérios de inspeção definidos desde o projeto.
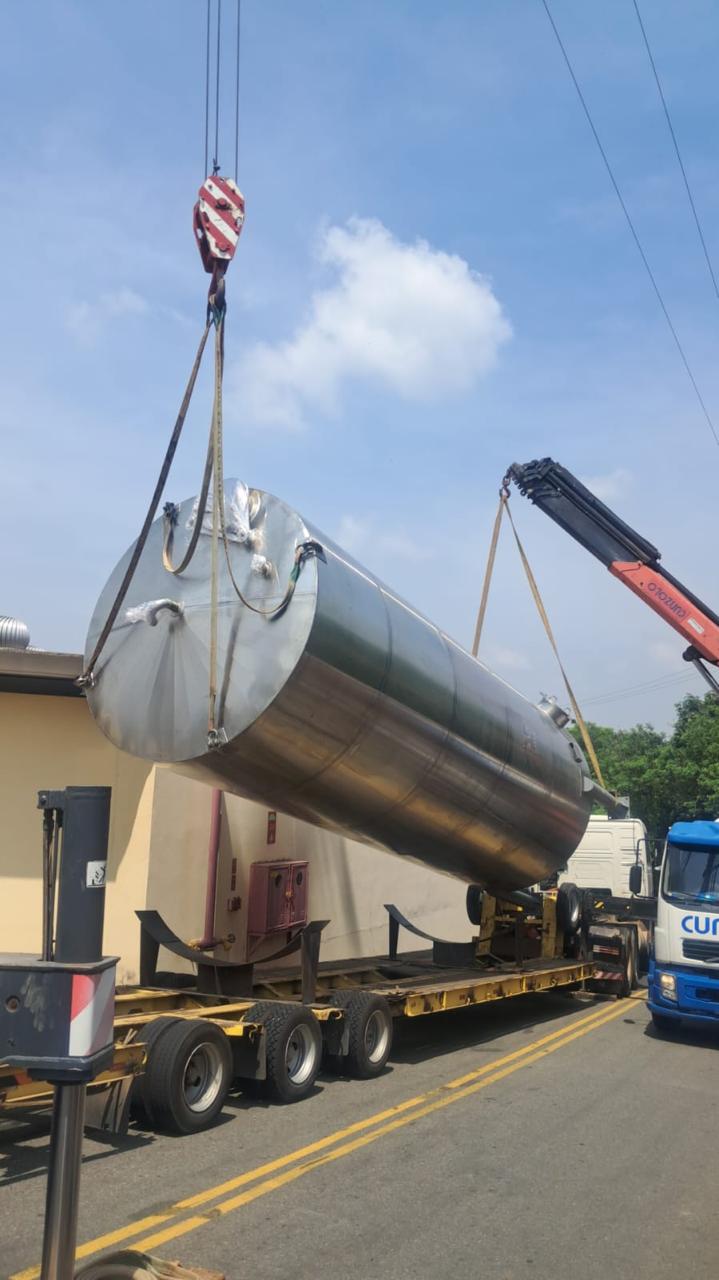
A fabricação de um tanque industrial sob medida começa antes do corte da primeira chapa. Aplicação, condições de operação e interfaces da instalação orientam as decisões da engenharia e o planejamento da produção. Ao longo do trabalho, cada etapa precisa manter a coerência entre o que foi especificado, o que foi fabricado e o que será entregue ao cliente.
1. Especificação técnica: o ponto de partida da fabricação
A especificação descreve o serviço que o tanque deverá atender. Além da capacidade, ela deve reunir o produto a ser armazenado ou processado, as temperaturas previstas, a pressão de operação, eventuais condições de vácuo e as necessidades de limpeza. São informações que ajudam a estabelecer a base do projeto.
Também entram nessa definição as dimensões disponíveis, a localização dos bocais, os apoios e os acessórios necessários. Um tanque de armazenamento e um tanque de processo podem ter volumes semelhantes e exigências diferentes. A presença de agitação, aquecimento ou resfriamento, por exemplo, deve ser informada quando fizer parte da demanda.
Para o comprador, o resultado esperado dessa etapa é um escopo claro: desenho, condições de serviço, responsabilidades e critérios de aceitação. Mudanças posteriores precisam ser avaliadas e incorporadas à documentação, evitando que versões diferentes do projeto cheguem à fabricação e ao recebimento.
2. Seleção do material e controle de identificação
O material deve ser escolhido em função da aplicação. Compatibilidade com o produto, resistência mecânica, temperatura e condições de limpeza são pontos da avaliação. A aparência metálica do equipamento não identifica a liga utilizada; essa informação deve estar na especificação e na documentação do fornecimento.
A compra das chapas e dos componentes deve acompanhar os requisitos definidos. Quando o projeto exige certificados e rastreabilidade, a identificação precisa permitir relacionar o material recebido às peças fabricadas e aos documentos correspondentes. Assim, a conferência não fica restrita ao aspecto visual do tanque pronto.
Na contratação, convém perguntar quais documentos de material fazem parte da proposta e como serão apresentados na entrega. Isso permite avaliar fornecedores com o mesmo nível de exigência e evita descobrir apenas no recebimento que uma evidência solicitada não estava incluída.
3. Corte e calandragem: da chapa ao corpo do tanque
O corpo cilíndrico é formado a partir de chapas preparadas e conformadas. A calandragem utiliza rolos para produzir a curvatura desejada; a capacidade do equipamento e o comportamento do material precisam ser considerados no planejamento. A SSAB descreve a conformação por rolos como um processo usado para produzir seções circulares e cônicas.
A resistência do material, a espessura e o raio pretendido influenciam a conformação. O retorno elástico, tendência de o metal recuperar parte da forma após a retirada da carga, também precisa ser considerado. Conferências intermediárias ajudam a acompanhar a geometria antes da união definitiva das partes.
O controle dimensional deve seguir as tolerâncias do projeto. Diâmetro, altura, alinhamento e posição das interfaces precisam conversar entre si. Uma peça pode ter bom acabamento e ainda exigir correção se suas conexões estiverem em posições diferentes das previstas no desenho aprovado.
4. Preparação das juntas e sequência de soldagem
A soldagem une os componentes do tanque e exige planejamento compatível com o material e o projeto. Antes da execução, é necessário definir a preparação das bordas, o ajuste das peças, a limpeza e o acesso às juntas. O encaixe entre os componentes faz parte do controle da fabricação.
A sequência de união também importa. O aquecimento e o resfriamento localizados durante a soldagem podem provocar deformações e tensões residuais. Por isso, a produção deve acompanhar o alinhamento das peças ao longo do trabalho, sem deixar toda a verificação dimensional para o equipamento concluído.
Não existe um processo de soldagem escolhido apenas pelo nome do equipamento. A definição precisa considerar o material, a espessura, o tipo de junta e as exigências de qualidade. Na solicitação de proposta, esses critérios devem estar vinculados ao escopo técnico, e não apenas à expressão genérica “tanque soldado”.
5. EPS, RQPS e qualificação do soldador
A Especificação de Procedimento de Soldagem, ou EPS, orienta a execução da junta dentro das condições estabelecidas. O Registro de Qualificação de Procedimento de Soldagem, RQPS, documenta a qualificação que dá suporte ao procedimento. Já a qualificação de desempenho avalia a capacidade do soldador ou operador dentro de determinado alcance.
São evidências com funções diferentes. Ter um soldador qualificado não substitui a necessidade de um procedimento adequado; ter um procedimento documentado também não demonstra, sozinho, a qualificação de quem executa o trabalho. A ASME Seção IX é uma referência para qualificação de procedimentos e pessoal quando adotada pelo código de construção ou pelo contrato.
Para avaliar o fornecimento, o comprador deve verificar quais qualificações são exigidas e se seus alcances atendem às juntas previstas. A documentação precisa corresponder à fabricação contratada. Citar uma norma na proposta não equivale a comprovar uma certificação do fabricante ou do equipamento.
6. Inspeções e ensaios: o que deve ser combinado
O plano de inspeção estabelece o que será verificado, em qual etapa e com qual critério de aceitação. Conferências de material, acompanhamento dimensional e avaliação das juntas devem ser organizados conforme o projeto. Registrar os resultados permite tratar uma divergência antes de liberar a etapa seguinte.
Ensaios não destrutivos avaliam materiais e componentes sem comprometer sua utilização. Inspeção visual, líquido penetrante, ultrassom e radiografia têm aplicações e limitações próprias. A seleção do método e da extensão examinada depende dos requisitos aplicáveis; um ensaio não substitui automaticamente todos os demais.
As verificações de estanqueidade ou os testes previstos também precisam ter procedimento e aceitação definidos. Não se deve escolher uma pressão de teste genérica para qualquer tanque. A condição de avaliação deve ser estabelecida pela engenharia responsável e pelas regras adotadas para aquele equipamento.
7. Acabamento e limpeza depois da fabricação
O acabamento deve atender à aplicação e ao material especificado. Em componentes de aço inoxidável, por exemplo, a Outokumpu destaca a importância de remover contaminações e efeitos da fabricação que possam prejudicar a superfície. Limpeza, acabamento mecânico e tratamentos químicos têm finalidades distintas.
Decapagem e passivação não devem ser incluídas como uma receita única para todo tanque. A necessidade e o método dependem das condições de serviço, da liga e dos requisitos de superfície. O acabamento solicitado precisa ser descrito de forma verificável, em vez de depender apenas da expressão “bom aspecto”.
O mesmo vale para revestimentos ou pintura quando previstos no projeto. A proposta deve esclarecer a preparação e o sistema de acabamento incluídos, além dos registros solicitados para sua aceitação.
8. Quais normas podem se aplicar a um tanque industrial?
A norma aplicável depende do tipo de equipamento e das condições de serviço. “Tanque industrial” é uma denominação ampla: não determina, por si só, enquadramento na NR-13 nem a adoção de um código específico de construção.
A NR-13 estabelece requisitos de gestão da integridade para equipamentos abrangidos por seu campo de aplicação. O texto contém critérios de inclusão e exclusões para tanques metálicos de armazenamento. O enquadramento deve ser analisado com os dados do equipamento, incluindo características construtivas, dimensões e fluido.
A API 650 é uma referência para tanques soldados de armazenamento dentro de seu escopo. A ASME Seção VIII, Divisão 1, trata de requisitos para vasos de pressão abrangidos por esse código. Essas referências não são intercambiáveis nem devem ser declaradas apenas pela semelhança visual entre reservatórios.
No tanque fornecido à Miracema, a confirmação do código adotado, dos materiais e dos ensaios executados deve vir da documentação específica do projeto. As normas apresentadas aqui explicam os critérios gerais de contratação; não constituem uma declaração de certificação desse fornecimento.
9. Documentação de entrega e avaliação do fornecedor
O conjunto documental deve acompanhar o escopo contratado. Desenhos finais, identificação dos materiais, registros de soldagem, relatórios de inspeção e resultados dos testes previstos são exemplos de evidências a alinhar na proposta. A lista efetiva depende do projeto e das exigências aplicáveis.
Para comparar fornecedores, vale conferir três pontos: se todos orçaram a mesma condição de serviço, se os critérios de inspeção estão claros e se os documentos solicitados estão incluídos. Uma diferença de preço pode refletir uma diferença de escopo que não aparece no desenho geral.
A Calfen fabrica equipamentos industriais sob medida. Para apresentar um novo projeto de tanque, envie a aplicação, os desenhos disponíveis e os requisitos de fornecimento à equipe. Essas informações ajudam a estabelecer uma base técnica para avaliar a demanda e preparar a proposta.
10. Perguntas frequentes sobre fabricação de tanques
Todo tanque industrial precisa atender à NR-13?
O enquadramento depende do campo de aplicação e das exclusões da norma. É necessário avaliar os dados e a construção do equipamento, em vez de considerar apenas sua denominação comercial.
API 650 e ASME Seção VIII são equivalentes?
Não. Elas possuem escopos diferentes. O código deve ser definido pela engenharia em função do equipamento e de suas condições de serviço.
Qual a diferença entre EPS e RQPS?
A EPS especifica as condições de execução da soldagem. O RQPS registra a qualificação que dá suporte ao procedimento, conforme a referência adotada.
Um teste de estanqueidade substitui a inspeção das soldas?
Não automaticamente. O teste e os exames das juntas respondem a objetivos diferentes. O plano de inspeção deve estabelecer as verificações necessárias e seus critérios.
É possível identificar o aço inox apenas pela aparência?
A aparência não comprova o tipo de material nem a liga. A especificação e os documentos de identificação devem sustentar essa informação.
O que enviar para solicitar um tanque à Calfen?
Informe aplicação, capacidade pretendida, condições de operação, desenhos, interfaces e requisitos de inspeção e documentação. Aponte também os dados que ainda precisam ser definidos.
Converse com a Calfen sobre a fabricação do seu tanque industrial.